Consulta los rangos orientativos para termoformado, fusing y recocido del vidrio. Aprende qué variables cambian la curva de cocción, cómo evitar roturas y qué valorar al elegir horno, controlador y moldes.
No existe una temperatura única para moldear vidrio en horno: depende del sistema de vidrio, su grosor, color, formato y ficha técnica. Para curvado, fusing, termoformado y recocido, la temperatura máxima importa, pero el ciclo completo de calentamiento, mantenimiento y enfriamiento es igual de decisivo.
Si buscas reducir roturas y repetir resultados, conviene partir de las indicaciones del fabricante y registrar cada prueba. Un horno para vidrio con controlador programable facilita ajustar curvas y trabajar series pequeñas con más consistencia.
Antes de comprar equipo, compara el tamaño útil de cámara, los programas disponibles, el soporte técnico y los consumibles necesarios. Copiar una curva ajena sin adaptarla a tu vidrio, molde y carga puede provocar tensiones aunque la pieza parezca correcta al salir del horno.
De un vistazo
- La ficha técnica del fabricante es la referencia final para definir temperaturas y recocido.
- La temperatura pico no basta: el calentamiento, los mantenimientos y el enfriamiento controlado determinan el resultado.
- Un controlador programable ayuda a repetir curvas, documentar pruebas y reducir errores en producción pequeña.
| Técnica | Rango de trabajo orientativo | Equipo y necesidad principal | Error frecuente |
|---|---|---|---|
| Curvado sobre molde | Depende del vidrio, la forma y el molde; consultar la ficha técnica | Horno con bandeja útil, molde adecuado y separador | Marcas, caída desigual o aire atrapado |
| Fusing parcial | Debe ajustarse al sistema de vidrio y al efecto buscado | Control preciso del ciclo y vidrios compatibles | Unión insuficiente o tensiones internas |
| Fusing completo | Requiere una curva validada para grosor, carga y fabricante | Horno para vidrio, controlador y superficie preparada | Burbujas, deformación excesiva o desvitrificación |
| Termoformado | Varía según geometría, tipo de molde y comportamiento del vidrio | Molde refractario, ventilación y control del descenso | Adelgazamiento irregular y marcas de contacto |
| Recocido | No es universal: seguir la especificación del sistema de vidrio | Enfriamiento controlado y tiempo suficiente | Grietas o roturas después de enfriar |
La respuesta rápida: por qué no existe una sola temperatura para moldear vidrio
La temperatura útil cambia según la composición del vidrio, el grosor, el color, el fabricante y la compatibilidad de expansión térmica. Por eso, una tabla de temperaturas para vidrio artístico sirve como punto de orientación, pero no sustituye las instrucciones del material concreto.
También cambia el resultado según la técnica. Una pieza pensada para curvarse sobre un molde no responde igual que una composición destinada a fusionarse por completo. El tamaño de la carga, la geometría y la posición dentro del horno para vidrio también influyen.
Rangos orientativos para curvado, fusing, termoformado y recocido
La forma correcta de leer cualquier rango es esta: indica una zona de trabajo posible, no un programa listo para copiar. Para cada técnica hay que definir subida de temperatura, posibles mantenimientos, enfriamiento controlado y recocido. La temperatura máxima solo describe una parte del proceso.
En curvado y termoformado, el molde puede modificar la velocidad con la que el vidrio se apoya o desciende. En fusing, la unión entre capas depende tanto de la curva como de la compatibilidad de los vidrios. En recocido, el objetivo es aliviar tensiones internas antes de que la pieza llegue a temperatura ambiente.
La ficha técnica del vidrio como referencia prioritaria
Antes de programar el horno, identifica el sistema de vidrio, su fabricante y la documentación disponible. Comprueba si las piezas que vas a combinar pertenecen al mismo sistema compatible. Mezclar vidrios de distinta procedencia sin verificar compatibilidad puede producir tensiones y roturas, incluso cuando la pieza sale aparentemente bien del horno.
Tabla práctica de técnicas, rangos de trabajo y necesidades de horno
Para elegir un ciclo conviene pensar primero en el resultado físico que buscas: una unión ligera, una fusión más completa, una caída sobre molde o una forma profunda. Después se ajusta el programa con pruebas documentadas.
Curvado sobre molde frente a fusing parcial y fusing completo
El curvado sobre molde se centra en acompañar al vidrio hasta una geometría determinada. Aquí importan mucho la superficie del molde, el separador, la ventilación y el contacto entre material y vidrio. Las formas cerradas o complejas pueden favorecer marcas, bolsas de aire o descensos irregulares.
El fusing parcial busca conservar más relieve entre piezas, mientras que el fusing completo suele perseguir una superficie más integrada. En ambos casos, el diseño de capas, la carga del horno y la compatibilidad del material deben comprobarse antes de aumentar la producción.
Qué cambia con el grosor, el color y el tamaño de la pieza
Una pieza más gruesa o de mayor formato no debe tratarse como una muestra pequeña. El calentamiento y, especialmente, el enfriamiento requieren una planificación más cuidadosa. Los colores y las referencias concretas también pueden comportarse de forma distinta, por lo que la prueba con el mismo vidrio es más útil que una curva genérica.
Cómo construir un ciclo de horno sin provocar tensiones ni roturas
Un ciclo bien planteado no se limita a alcanzar una temperatura. Debe respetar cuatro momentos: calentamiento gradual, mantenimiento, enfriamiento controlado y recocido. La secuencia exacta depende del vidrio, la técnica, el grosor, el tamaño y la carga.
Calentamiento gradual, mantenimiento y enfriamiento controlado
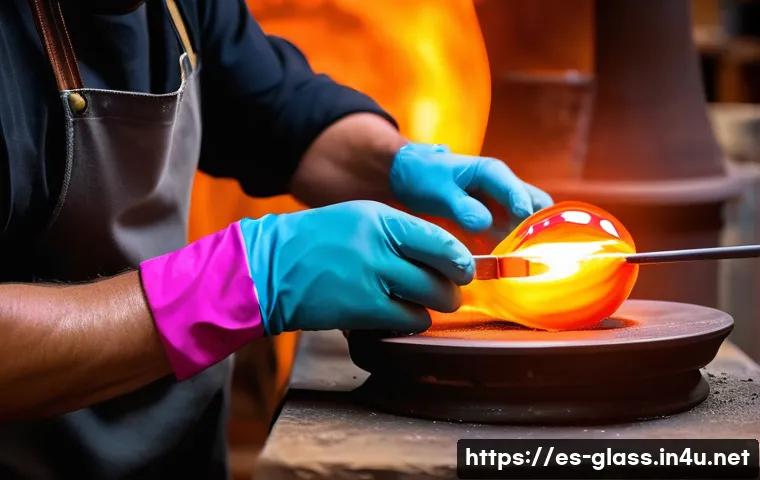
El calentamiento permite que la pieza gane temperatura de manera uniforme. Los mantenimientos pueden ayudar a estabilizar el conjunto o a desarrollar el efecto buscado. Después, el enfriamiento controlado reduce el riesgo de diferencias térmicas internas que terminen en una grieta visible o en una rotura posterior.
Evita abrir el horno antes de tiempo para “comprobar” la pieza. El vidrio caliente puede sufrir un cambio térmico brusco, y una inspección prematura no sustituye un programa adecuado.
Recocido: qué función cumple y por qué no conviene acortarlo
El recocido ayuda a aliviar tensiones internas. No existe un único valor válido para todos los vidrios, así que debe seguirse la ficha técnica del sistema utilizado. Acortarlo por ahorrar tiempo puede dejar una pieza aparentemente correcta, pero con una resistencia menor frente al uso o a cambios de temperatura.
Registro de pruebas para repetir resultados
Guarda una ficha por horneada: tipo de vidrio, procedencia, grosor, tamaño, técnica, molde, separador, distribución de la carga, programa aplicado y resultado. Este registro convierte el controlador digital programable en una herramienta útil para repetir trabajos y detectar por qué una prueba no funcionó.
Errores frecuentes al trabajar vidrio caliente y cómo prevenirlos
La mayoría de fallos no se explican por una sola causa. Conviene revisar el material, el molde, la carga, el programa y el estado del horno antes de repetir exactamente la misma cocción.
Burbujas, marcas de molde y deformación desigual
Las burbujas pueden relacionarse con el diseño de capas, la geometría o el aire atrapado. Las marcas suelen exigir revisar el tipo de molde, el separador y los puntos de contacto. Si el vidrio adelgaza de manera desigual, analiza si la forma del molde favorece una caída irregular o si la carga necesita otra disposición.
Desvitrificación, grietas y problemas de compatibilidad
La desvitrificación y los defectos de superficie requieren revisar el material, la limpieza, la curva y el tiempo de exposición. Las grietas pueden estar asociadas a tensiones por enfriamiento, diferencias de grosor o compatibilidad insuficiente entre vidrios. No conviene atribuir el problema a un único factor sin revisar la ficha del material y el registro de la cocción.
Seguridad, ventilación y manipulación de materiales refractarios
El vidrio caliente, los moldes y las fibras refractarias exigen protección adecuada y un espacio de trabajo ventilado. Mantén el área ordenada, consulta las recomendaciones de cada producto y evita manipular materiales calientes o refractarios sin las medidas apropiadas.
Qué equipo conviene según el proyecto y el volumen de producción
El mejor equipo no es necesariamente el más grande. Debe ajustarse al tamaño de las piezas, la frecuencia de uso, el espacio disponible y la técnica principal. Para un taller que produce series pequeñas, la repetibilidad puede ser más importante que una capacidad excesiva.
Horno compacto, capacidad de cámara y tamaño útil de bandeja
Un horno compacto puede ser práctico para pruebas, muestras y piezas reducidas. Un horno de cámara con mayor bandeja útil resulta más adecuado cuando el formato de las piezas o el volumen de trabajo lo exige. Antes de comparar modelos, mide tus moldes y el tamaño real de las piezas terminadas, no solo el espacio disponible en el taller.
Ventajas de un controlador programable y soporte técnico
Un controlador programable permite guardar curvas, repetir ciclos y documentar cambios. Es una ventaja clara cuando se hacen pruebas frecuentes o se preparan colecciones con resultados consistentes. También conviene valorar la disponibilidad de asistencia técnica, mantenimiento y verificación, porque la temperatura real dentro del horno puede diferir de la indicada por el controlador.
Costes a valorar antes de producir piezas para venta
Para calcular el coste de prueba o producción, incluye vidrio, moldes, separador, consumibles refractarios, electricidad, tiempo de horno, merma y horas de preparación. Añade también el posible mantenimiento del horno, la instalación eléctrica y el tiempo invertido en pruebas. El coste final cambia según país, proveedor, capacidad y condiciones del equipo.
Criterios de selección y comparación antes de invertir
Comparar hornos para vidrio no consiste solo en mirar la capacidad. Revisa si el modelo admite el tamaño de tus moldes, si el controlador permite programar las etapas necesarias y si existe soporte cuando necesites comprobar una desviación de temperatura.
Lista de verificación para comparar hornos, moldes y consumibles
- Tamaño útil: comprueba bandeja, altura de cámara y espacio para moldes.
- Controlador: valora programas guardables, ajustes por etapas y facilidad de registro.
- Verificación: considera cómo comprobar la temperatura real y mantener el equipo.
- Moldes y separadores: elige materiales adecuados a la técnica y a la geometría.
- Soporte técnico: revisa servicio, recambios y orientación del proveedor.
Cuándo compensa un curso, un taller compartido o asesoramiento especializado
Un curso o un taller compartido puede ser útil si todavía estás definiendo técnica, formato de pieza o necesidades de horno. El asesoramiento especializado también tiene valor cuando aparecen fallos repetidos, trabajas con moldes complejos o necesitas convertir pruebas en un proceso más estable.
Decisión final según técnica, presupuesto, espacio y frecuencia de uso
Si harás muestras y piezas pequeñas, prioriza control y facilidad de prueba. Si producirás formatos mayores, el tamaño útil de cámara y la capacidad de carga adquieren más peso. Si el objetivo es vender series cortas, busca repetibilidad, documentación y consumibles disponibles de forma constante.
Selección y comparación final
Antes de decidir, comprueba estos puntos: compatibilidad del vidrio, tamaño máximo de pieza y molde, funciones del controlador programable, posibilidad de verificar la temperatura real, disponibilidad de consumibles refractarios y soporte técnico. Calcula también el coste completo de prueba, incluida la merma y el tiempo de horno. Para comparar un horno, un molde o una formación, revisa las especificaciones técnicas y las condiciones de asistencia directamente en la página correspondiente.
Para terminar
Moldear vidrio con buenos resultados depende menos de encontrar una cifra aislada y más de controlar el ciclo completo. La ficha técnica del fabricante debe guiar el recocido y la compatibilidad del material. Un registro claro de pruebas ayuda a reducir pérdidas y a repetir piezas con mayor seguridad. Cuando cambies de vidrio, molde, grosor o formato, vuelve a validar el proceso.
Información útil adicional
1. Etiqueta los recortes y las láminas para no mezclar sistemas de vidrio sin identificar.
2. Conserva una muestra de referencia de cada prueba aprobada.
3. Revisa periódicamente el estado de moldes, bandejas, separadores y elementos refractarios.
4. Documenta cualquier diferencia entre la temperatura programada y la observada en el horno.
Aspectos importantes a confirmar
Este contenido ofrece criterios generales, no sustituye la ficha técnica del vidrio ni las instrucciones del fabricante del horno, molde o consumible. La temperatura exacta, el programa de cocción, la compatibilidad entre piezas y el coste de equipamiento deben confirmarse para cada material, carga y proyecto.
Preguntas frecuentes
Q1. ¿Qué temperatura se usa para dar forma al vidrio en un horno?
A1. No hay una temperatura única. Depende del sistema de vidrio, grosor, color, tamaño, técnica, molde y programa completo. Consulta la ficha técnica del fabricante como referencia prioritaria.
Q2. ¿Es recomendable comprar un horno programable para empezar con fusing y termoformado?
A2. Puede ser una opción conveniente si quieres guardar curvas, repetir pruebas y documentar resultados. Antes de elegirlo, compara el tamaño útil, las funciones del controlador, el espacio de trabajo, la instalación necesaria y el soporte técnico.
Q3. ¿Por qué una pieza de vidrio se rompe después de enfriarse aunque parecía bien cocida?
A3. Puede haber tensiones internas por un enfriamiento o recocido inadecuado, diferencias de grosor o incompatibilidad entre vidrios. Revisa la ficha del material, la compatibilidad de las piezas y el registro completo de la cocción antes de repetir el proceso.